

本系统专为平面可来回往复磨床定制,采用 PLC + 变频器 + 双传感器 + 配套电气元件 组成。系统通过两个传感器检测物品或工作台两端位置,由 PLC 进行信号处理、方向判断和往返计数,再控制变频器驱动磨床电机执行正反转,实现磨床自动往复运行。达到设定往返次数后自动停机,帮助客户实现自动加工、减少人工看机、无人值守。
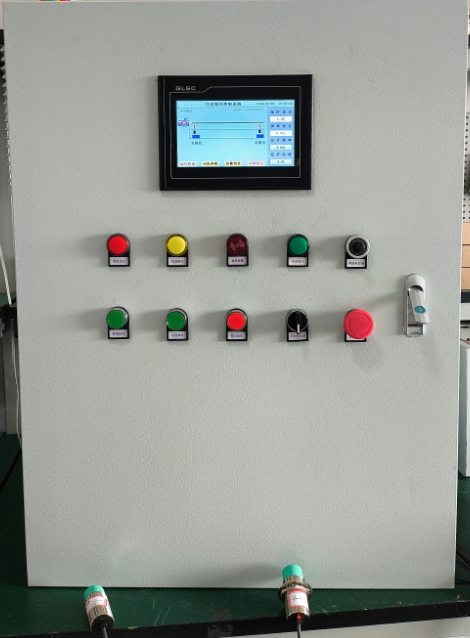
检测:2个传感器检测物品/工作台两端位置
计算:PLC接收传感器信号,进行逻辑运算、换向判断、往返计数
执行:PLC控制变频器,变频器驱动磨床电机正反转
结果:磨床自动往复,到设定次数自动停机
控制链路:
传感器检测位置 → PLC计算 → 变频器控制电机 → 磨床自动换向 → PLC计数 → 到数自动停机
平面可来回往复磨床
工作台或工件可左右往复移动的磨床
需要自动换向、自动计数、自动停机的磨削加工场景
| 部件 | 作用 |
|---|---|
| PLC | 接收传感器信号,进行逻辑运算、换向判断、计数和停机控制 |
| 变频器 | 接收PLC指令,驱动磨床电机运行、换向及按需调速 |
| 左端传感器 | 检测物品/工作台左侧到位信号 |
| 右端传感器 | 检测物品/工作台右侧到位信号 |
| 其他配套元件 | 断路器、继电器、开关电源、按钮/指示灯、接线端子、控制箱等,按现场配置 |
启动系统后,PLC控制变频器驱动磨床电机运行。
当物品或工作台运行到左侧传感器位置,左端传感器发出信号给PLC。
PLC判断左端到位,输出换向指令给变频器。
变频器控制电机换向,物品运动方向由“右→左”改为“左→右”。
当物品或工作台运行到右侧传感器位置,右端传感器发出信号给PLC。
PLC再次输出换向指令,变频器控制电机反向,运动方向由“左→右”改为“右→左”。
系统自动循环往复,PLC同步计数往返次数。
当计数达到设定次数后,PLC控制变频器停止运行,磨床自动停机,实现无人值守。
双传感器自动检测左右两端位置
PLC自动逻辑运算与方向判断
变频器驱动电机正反转,实现自动往复
自动计数往返次数
达到设定次数自动停机
自动控制磨床工作,减少人工干预
可根据客户磨床行程、工件长度和电机参数定制
可保留原磨床急停、限位等安全保护
| 项目 | 说明 |
|---|---|
| 产品名称 | 平面往复磨床PLC变频自动控制系统 |
| 适用磨床 | 平面可来回往复磨床 |
| 控制核心 | PLC、变频器 |
| 驱动方式 | 变频器 + 磨床电机 |
| 检测方式 | 2个传感器,安装于物品/行程两端 |
| 控制逻辑 | 传感器检测位置 → PLC计算 → 变频器控制电机执行 |
| 计数功能 | 支持往返次数计数 |
| 停机方式 | 达到设定次数自动停止 |
| 配套元件 | 断路器、继电器、开关电源、按钮/指示灯、端子等 |
| 电源、电机功率、变频器功率 | 按客户现场实际配置 |
| 操作方式 | 触摸屏设置/按钮启动,以实物为准 |
将工件装夹到位。
根据工件长度或行程调整左右传感器位置。
在控制面板上设置需要往复的次数。
启动自动运行。
系统通过传感器检测位置,PLC计算并控制变频器驱动电机自动换向。
磨床自动左右往复,PLC实时计数。
达到设定次数后自动停机,可选报警提示。
自动往复:无需人工反复操作换向。
PLC控制:逻辑稳定,计数准确,参数可调。
变频驱动:电机换向、运行更平稳,可按需调整速度。
自动计数:往返次数可设定,到数自动停。
无人值守:适合批量、重复性磨削加工。
定制适配:根据客户磨床行程、工件长度、电机和现场控制方式配置。
操作简单:调试完成后,普通操作人员即可使用。
传感器需固定在物品或行程两端,确保触发位置准确、牢固。
PLC程序需根据磨床动作逻辑、传感器位置和计数要求进行设置。
变频器参数需根据磨床电机功率、转向要求、加减速时间进行调试。
电气接线、调试必须由专业电气人员完成。
首次使用前应先低速或手动测试左右换向是否正常。
确认急停、限位和原磨床安全保护仍然有效。
避免铁屑、切削液、粉尘遮挡传感器,定期清洁。
传感器线缆需固定好,防止运动过程中拉扯损坏。
变频器、PLC需安装在干燥、通风、防尘的控制箱内。
无人值守运行前,需确认工艺参数、安全防护和停机功能正常。
若现场环境特殊,可加装防护罩或选用相应防护等级元件。
本系统采用 双传感器 + PLC + 变频器 + 配套元件 的定制架构。传感器负责检测物品两端位置,PLC负责计算、换向判断和往返计数,变频器负责驱动磨床电机执行正反转。系统可实现平面往复磨床自动换向、自动计数、到数停机,帮助客户实现无人值守加工。
